
導入事例
ZENFormerの優れた性能、商品の魅力を紹介するために有効な利用方法をご紹介いたします。

受付時間(平日)
9:00~17:00

ZENFormerの優れた性能、商品の魅力を紹介するために有効な利用方法をご紹介いたします。
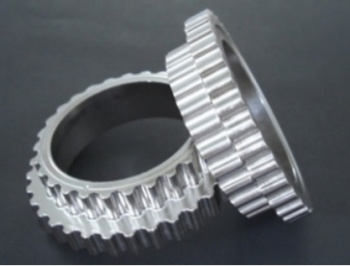
車載用や各種減速機に用いられる「2段サイクロイドギア」は、従来、粉末焼結工法などで製造されるのが一般的でした。しかし粉末焼結は、材料内部に気孔が残留しやすく、強度の限界や疲労強度の面で課題を抱えていました。また、強度確保のために切削加工へ依存すると、製造単価や工程数の増加が避けられません。
これに対し「冷間鍛造(冷鍛加工)」は、金属組織を切断せず連続した「ファイバーフロー(金属繊維状組織)」を形成できるため、機械的強度・耐久性を飛躍的に向上させられるメリットがあります。本事例では、これまで1ショット成形が困難とされていた2段サイクロイドギアの冷間鍛造化に成功し、強度の課題解決と製造単価の大幅な低減(工法転換)を実現しました。
冷間鍛造でミクロン単位の品質精度を維持するため、本ラインでは素材計量時に156g(規格幅±0.4g)での全数選別を実施しています。素材の重量変化に伴う金型内圧の変動を最小限に抑えることが、成形精度安定の第1条件となります。
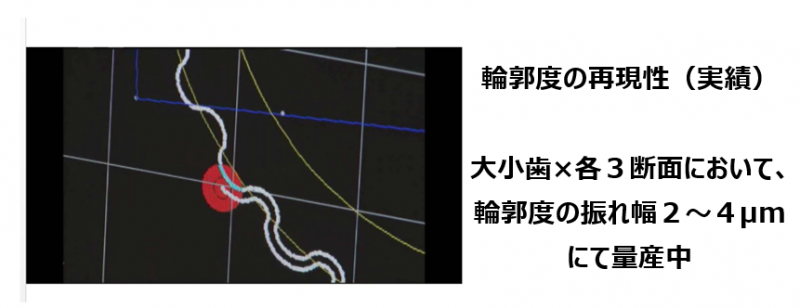
さらに、直動式サーボプレス「ZENFormer」の特長である「4軸独立平行制御」と「ミクロン単位の下死点繰返し精度」により、偏心荷重が発生しやすい2段ギア形状においても毎ショット同条件での平行加圧を維持。端面研削の仕上げ量を大幅に削減しつつ、大小歯×各3断面での輪郭度振れ幅2〜4μm(歯形輪郭度10μm以下)、同軸度・円筒度・歯高さともに極めて高い寸法精度を維持して量産に対応しています。
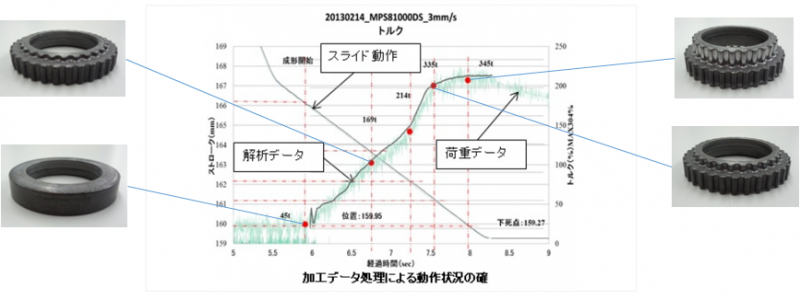
複雑な難形状ギアの冷鍛化・新工法確立においては、「成形データの可視化(データトレース機能)」が極めて重要な役割を果たしました。ZENFormerは、加工過程におけるスライド位置や金型にかかる実荷重データをリアルタイムにセンシングし、グラフとして視覚化できます。
事前に実施したCAE解析(シミュレーション)データと、ZENFormerの実機で得られた実荷重データを精密に照合・補正することで、理論に合致した金型設計と加圧モーションを短期間で構築。金型破損リスクの回避や金型製作費用の削滅を図り、金型・試作のトライ&エラー期間を大幅に短縮して安定した量産品質を確立しました。
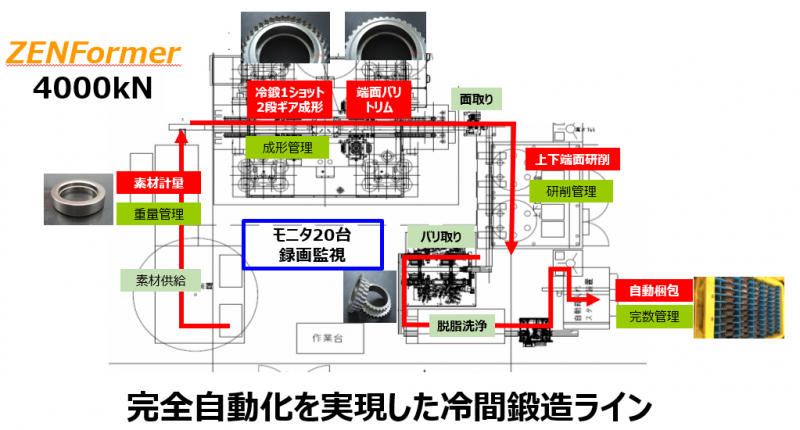
本技術は単体の成形にとどまらず、素材投入から出荷梱包までを一貫して自動化させた「完全自動化生産ライン」として構築されています。
加圧能力4,000kN(400t)のZENFormerを中心に、ロボットやFA機器を融合。
【素材供給・重量管理】→【冷鍛1ショット2段ギア成形】→【端面バリトリム・面取り】→【上下端面研削】→【脱脂洗浄】→【自動梱包】
に及ぶ一連の工程を自動化し、生産タクト8秒/個という圧倒的な高生産性と省人化・品質安定化を両立しています。
株式会社放電精密加工研究所 では、今回ご紹介した2段サイクロイドギアをはじめ、従来は冷間鍛造化が困難とされていた難形状部品の工法開発のご相談を承っております。
「粉末焼結から冷間鍛造へ変更して強度を上げたい」
「切削加工工程を削減してコストダウンを図りたい」
「自社製品(ギア・駆動部品)で冷鍛化が可能か判定してほしい」
上記のようなお悩みをお持ちの生産技術者様・開発担当者様は、貴社ワークの図面や仕様をもとに、お気軽にご相談ください。
実機での試作加工および加圧データの可視化解析を通じ、最適な成形プロセスをご提案いたします。
[▶ 2段ギア・難形状部品の冷鍛化・試作など 相談フォームはこちら]
ミクロン単位の下死点精度×4軸独立平行制御により、これまで困難とされた難形状ギアの冷鍛化と高生産性を実現